Get an estimate

Как выбрать сварочный дымоуловитель для производства?

Выбор оборудования для сварочного участка начинается не с мощности двигателя, а с учетом соответствующих условий работы. Сварочный дымоуловитель должен захватывать аэрозоль рядом с дугой, пока частицы не распространились по цеху. Важен тип сварки, состав металла, диаметр электрода и продолжительность смены. Аргонодуговая сварка, полуавтоматическая работа и плазменная резка создают разные нагрузки на фильтрующую систему.

На примере проверки стоит расход воздуха, радиус действия вытяжного рукава и доступность фильтров. Если оператору приходится постоянно поправлять зону, локальное улавливание выбрано неудачно. Слишком слабый поток выводит дым в открытое пространство. Слишком сильная сила может привести к движению защиты сварочной ванны. Ошибки здесь появляются не сразу. Иногда оборудование подбирают только на площади цеха, хотя источник выделения находится в нескольких сантиметрах от лица работника.

Надёжный выбор основан на замерах, техническом паспорте и рекомендациях производителя. Полезно заранее определить количество постов, режим одновременной работы и способ удаления накопившейся пыли. Для мобильных постов важны уровень шума и длина кабеля. Для стационарной линии важна балансировка воздуховодов и контроль сопротивления фильтра. Не каждое дорогое устройство подходит для конкретного процесса. Поэтому лучше проверить пробный запуск, визуальный контроль дыма и регулярное обслуживание. Такой подход помогает снизить загрязнение воздуха без красивых, но неподтвержденных обещаний.

Как выбрать сварочный дымоуловитель для производства?

Что такое сварочный дымоуловитель и зачем он нужен на производстве

Сварочный дымоуловитель — это система местной вытяжной вентиляции. Она захватывает аэрозоли и газы прямо возле сварочной дуги. Обычная общеобменная вентиляция не всегда справляется с такой защитой. Дым быстро проходит по цеху, оседает на выступе работника и выходит в боковую зону. Это особенно заметно при сварке нержавеющей стали, окрашенных деталей и оцинкованных конструкций.

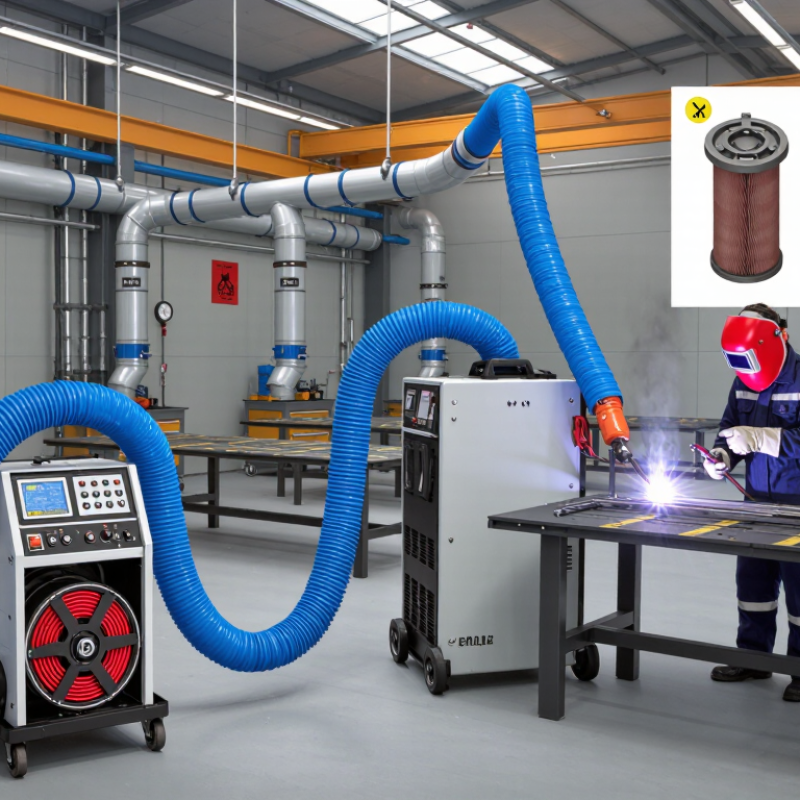
Производственное устройство обычно состоит из вытяжного рукава, фильтра, вентилятора и контейнера для собранной пыли. Важна не только мощность вентилятора. Если рукав установлен слишком далеко, загрязнения уже разойтись по помещению. На примере удаления источника часто важнее впечатляющие цифры в паспорте. При выборе учитывают вид сварки, количество постов, продолжительность работы и состав обрабатываемого металла. Для разных загрязнений могут использоваться разные фильтры-ступени.

Фильтр необходимо регулярно осматривать и заменять по фактическому состоянию. Забитый элемент снижает производительность и увеличивает нагрузку на вентилятор. Это очевидно, но в цехах часто забывается. Полезно проверить тягу на каждом посту анемометром и провести техническое обслуживание. Можно считать дымоуловителем полную замену средств защиты общественности и правильно организованной вентиляции. Ошибки монтажа тоже случаются: даже качественная система будет плохо работать при открытых утечках или неправильно подобранном воздуховоде.

Как выбрать вытяжку для сварочных дымов для производства

Вытяжной фильтр для сварочных дымов удаляет из воздуха частицы и газы, образующиеся в процессе сварки. Размеры фильтра должны соответствовать требуемой скорости улавливания, диаметру воздуховода, количеству точек отвода дыма, эффективности фильтра и режиму работы.

Пример: На диаграмме показан теоретический расход воздуха, необходимый для круглого вытяжного воздуховода диаметром 200 мм при трех типичных скоростях потока. Расход воздуха рассчитывается по формуле Q = v × πD²/4. Больший расход воздуха может улучшить транспортировку через воздуховод, но при расчете конечной производительности вытяжного устройства необходимо также учитывать конструкцию вытяжного колпака, длину воздуховода, изгибы, потери давления и количество одновременно работающих сварочных станций.

Какие виды сварочных дымоуловителей принимаются в цехах

В производственном цехе применяется не один универсальный тип сварочного дымоуловителя. Выбор зависит от детали, положения сварщика и объема работ. Для постов часто используются сменные изделия, вытянутые рукава с эффектом захвата. Их размещают примерно на расстоянии 20–40 сантиметров от дуги . Так дым не пропускает проход через зону дыхания оператора.

Для столов необходимо повторить операцию с вытяжными столами или панелью с нижним отсосом. Крупные участки объединения используют двухтактную систему, где загрязненный воздух удаляется и направляется к фильтру. Установка центральных фильтров оправдана при большом количестве постов. Но ей нужна наука о расчёте воздуховодов. В противном случае дальние участки захватывают тягу.

По данным IARC, сварочные аэрозоли, адаптированные к канцерогенным для человека, группа 1, в монографии №118. Документ NIOSH по сварке рекомендует местную вытяжную вентиляцию в качестве основного инженерного выхода для снижения воздействия. Напоследок важно проверить не только паспортную производительность, но и фактическую скорость захвата в дуги. Мы иногда переоцениваем мощность вентилятора. Пыль оседает в фильтре, сопротивление растёт, и оператор продолжает работать как обычно. Нужны датчики перепада давления, регулярная очистка и контроль потока воздуха. При сварке нержавеющей стали следует обратить особое внимание: состав аэрозоля меняется, универсальная настройка не всегда подходит.

Как определить производительность и зону захвата оборудования

Как выбрать сварочный дымоуловитель для производства?

Производительность оборудования определяют не только на площади цеха. Важнее громкость дыма, количество постов и расстояние от источника до вытяжного устройства. При открытом заражении поток воздуха быстро повышает эффективность. Даже 30–40 сантиметров могут заметно изменить результат. Практически я начинаю с измерения скорости воздуха в зоне сварки. Затем рассматриваю сечение местного отсоса, длину воздуховодов и резисторный фильтр. Расчётная производительность должна иметь разумный запас, обычно около 15–25 процентов.

Зона захвата зависит от конструкции укрытий и направления сварочного факела. Гибкий рукав работает точнее, если его держатель находится рядом с дугой, но он требует дисциплины оператора. Вытяжной стол соответствует большой области, поэтому дым не всегда удаляется от вертикального шва. При нескольких постах нельзя просто сложить значения. Одновременная работа, открытые ворота и поперечный сквозняк меняют картину. Иногда меньший аппарат с правильно размещённым соплом оказывается мощной, но плохо настроенной системой.

Проверку проводят дымовым тестом и анемометром. Дым должен войти внутрь, а не проходить через входную зону сварщика. После замены показателей фильтра необходимо измерить еще раз. Здесь часто доверяют расчёту и забывают о первом цехе. Это слабое место. Я бы также оставил доступ к фильтрам и предусмотрел сигнал о росте сопротивления. В противном случае производительность заметно снижается через несколько недель.

Какие фильтры и конструктивные параметры выбрать

Как выбрать сварочный дымоуловитель для производства?

Выбор сварочного дымоуловителя начинается не с мощности вентилятора, а с состава аэрозоля и режима работы. При сварке нержавеющей стали особенно важен эффект очистки мелкодисперсной пыли. Углеродистая сталь создает загрязнения другого состава. Поэтому универсальный фильтр подходит не всегда.

На вкладке работает ступенчатая схема очистки . Искрогаситель задерживает горячие частицы и снижает риск повреждения фильтрующего элемента. Предварительный фильтр содержит крупную пыль. Основной фильтр тонкой очистки удаляет наиболее опасные частицы сварочного дыма. Для небольших групп фильтры высокого класса очистки, но их выбирают по реальным замерам, а не только по рекламным данным. Угловой слой нужен при наличии неприятных запахов и отдельных газообразных примесей. Он не заменяет фильтр для пыли.

Важны и конструктивные параметры. Гибкий вытяжной рукав должен находиться близко к дуге, иначе дым распространится по цеху. Корпус обеспечивает герметичность и свободный доступ к фильтрам. Манометр перепада давления показывает момент обслуживания. Система автоматической очистки продлевает ресурс фильтра, но для проверки требуется расход сжатого воздуха. Недооценённый фактор — шум. Слишком громкая установка часто используется неправильно. Иногда лучше выбрать меньшую производительность, но обеспечить стабильный источник захвата. Расчет стоит надежными пробными размерами: реальными условиями, эквивалентными проектными.

Как проверить безопасность, обслуживание и соответствие нормам

Выбор сварочного дымоуловителя начинается с оценки условий производства. Проверьте тип сварки, количество постов, продолжительность смены и состав материалов. Для точной проверки теста на захват используется безопасная дымовая. Поток следует входить в приемные кожухи и не проходить мимо лица сварщика. Хороший признак — стабильное движение воздуха даже при открытых воротах.

Безопасность зависит не только от мощности вентилятора. Осмотрите искрозащитный элемент, фильтры, воздуховоды и корпус заземления. Манометр должен показывать состояние фильтра. При резком росте сопротивления требуется обслуживание. Фильтры меняются по фактическим тенденциям, а не только по календарю. Проверьте уплотнения: через небольшую щель загрязненный воздух поступает в цех. Это часто недооценивают.

Документы должны подтверждать производительность, уровень шума, электробезопасность и порядок технического обслуживания. Оборудование со стороны государственных органов требует охраны труда, пожарной безопасности и промышленной вентиляции. Полезно провести журнал осмотров с датами, показаниями манометра и заменой фильтров. Независимые замеры воздуха помогают проверить результат честнее паспортных цифр. Иногда система выглядит исправной, но работает плохо при одновременной включении всех постов. Такой сценарий стоит проверить заранее.

Как выбрать вытяжку для сварочных дымов для производства: контрольный список по технике безопасности, техническому обслуживанию и соответствию нормативным требованиям.

Производственная ситуация Рекомендуемая концепция экстракции Типичные рекомендации по направлению воздушного потока Требования к фильтрации Проверка безопасности Периодичность технического обслуживания Шум и удобство использования Запросить подтверждающие документы, подтверждающие соответствие требованиям.
Матрица выбора по типу сварки
Одно стационарное сварочное рабочее место с низкой или умеренной интенсивностью ежедневной работы. Регулируемый локальный вытяжной рукав расположен близко к дуге; используйте защитный кожух, который не загораживает сварочный аппарат. Производительность составляет приблизительно 700–1200 м³/ч на один рукав, в зависимости от конструкции вытяжного колпака, сопротивления воздуховода и результатов испытаний на улавливание. Сменный предварительный фильтр плюс высокоэффективный фильтр для твердых частиц. Добавьте фильтрацию газов или паров, когда этого требует технологический процесс или обрабатываемые материалы. Убедитесь, что защитный кожух улавливает пары непосредственно в источнике и не отводит защитный газ от сварочной ванны. Визуальный осмотр каждую смену; еженедельный осмотр перед фильтром; проверка перепада давления не реже одного раза в месяц. По возможности, предпочтительно поддерживать измеренный уровень звукового давления на рабочем месте оператора в пределах 70–75 дБ(А). Проверка воздушного потока, запись показателей эффективности улавливания, технические характеристики фильтра, документация по электробезопасности и инструкции для пользователя.
Несколько сварочных кабин работают одновременно. Централизованная местная вытяжная вентиляция с независимо регулируемыми ответвлениями или несколькими вытяжными устройствами соответствующего размера. Рассчитайте общий расход воздуха, исходя из одновременной работы нескольких вентиляторов и коэффициента разнообразия; не следует просто умножать номинальные мощности вентиляторов. Промышленная система фильтрации твердых частиц с контролем перепада давления и безопасным доступом для замены фильтра. Необходимо проверить баланс воздушного потока в каждой кабинке, наличие приточного воздуха и защиту от перекрестного загрязнения между рабочими зонами. Ежемесячно осматривайте ответвления и заслонки; выполняйте балансировку системы при вводе в эксплуатацию и после существенных изменений компоновки. Используйте регулировку скорости для уменьшения ненужного потока воздуха и шума при работе меньшего количества кабинок. Расчеты проектирования системы, отчет о вводе в эксплуатацию, отчет о балансировке и график планового профилактического обслуживания.
Высокопроизводительная роботизированная или автоматизированная сварочная ячейка Закрытая камера с вытяжными отверстиями, встроенными в ограждение; при необходимости дополнительно обеспечивается общая вентиляция. Размеры определяются исходя из герметичности корпуса, технологического тепла, отверстий и необходимого воздухообмена; расход воздуха должен быть подтвержден пусконаладочными испытаниями. При необходимости применяется высокопроизводительная искробезопасная предварительная сепарация, за которой следует фильтрация твердых частиц, подобранных в зависимости от объема дымовых газов. Блокировка извлечения с помощью элементов управления камеры; проверка работы двери, панели доступа и аварийной остановки. Ежемесячно проверяйте сигнализацию и блокировки; осматривайте фильтры и компоненты системы управления искрообразованием в соответствии с перепадом давления и временем работы. По возможности размещайте вентилятор вне рабочей зоны и контролируйте вибрацию с помощью подходящих креплений и соединений воздуховодов. Оценка рисков, проверка системы управления, регистрация расхода и давления воздуха, проверка аварийной функции и процедура утилизации фильтров.
нержавеющая сталь, оцинкованные или покрытые материалы Система отвода дымовых газов с локальным выбросом должна располагаться как можно ближе к сварочному факелу; может быть целесообразно использование закрытой системы или системы отвода дымовых газов с обратной тягой. Используйте расчеты, специфичные для конкретного технологического процесса; избегайте использования общего значения расхода воздуха, поскольку выбросы от сплавов и покрытий различаются. Выбор типа фильтрации зависит от выявленных загрязняющих веществ. Некоторые пары могут содержать опасные металлы или продукты разложения покрытий. Проанализируйте данные по безопасности материалов, сварочных материалов и состава покрытий. Проведите оценку воздействия вредных факторов на рабочем месте, если этого требует оценка риска. Увеличьте частоту проверок, если фильтры быстро засоряются или во время производства резко возрастает перепад давления. Убедитесь, что защитный колпак можно установить таким образом, чтобы не заставлять оператора принимать небезопасную позу и не располагать колпак на пути светового потока. Письменная оценка воздействия, данные о характеристиках фильтра, результаты измерений (где применимо) и задокументированные корректирующие действия.
Мобильная эвакуация для ремонта или выполнения работ в различных условиях. Передвижная установка для улавливания выбросов с гибким манипулятором или вытяжным факелом; использовать только там, где установка может оставаться в непосредственной близости от источника выбросов. Обычно производительность мобильных установок составляет около 800–1500 м³/ч, но фактическое улавливание необходимо проверять непосредственно в вытяжном шкафу. Многоступенчатая фильтрация с видимым индикатором загрузки фильтра или манометром перепада давления. Перед перемещением или эксплуатацией устройства проверьте тормоза колес, защиту кабелей, заземление, состояние шлангов и устойчивость. Проверяйте устройство перед каждым использованием; очищайте кожух и шланг еженедельно или по мере необходимости; заменяйте фильтры в соответствии с перепадом давления или ограничениями производителя. Используйте фиксирующие ролики, сбалансированные рычаги и шланги с низким сопротивлением для снижения усилий оператора. Протокол электротехнической проверки, проверка воздушного потока, инструкции по замене фильтра и порядок безопасного перемещения.
Проверка безопасности, технического обслуживания и соответствия нормативным требованиям
Производительность захвата источника Защитный колпак следует расположить достаточно близко, чтобы перехватить дымовой шлейф до того, как он достигнет зоны дыхания оператора. Проверьте эффективность воздушного потока и улавливания в реальных условиях сварки. Обязательная проверка
Используйте измерения воздушного потока, визуализацию дыма (где это возможно) и обратную связь от работников. Не используйте общую вентиляцию помещения в качестве замены локальной вытяжки у источника.
Зафиксируйте дату испытания, рабочую конфигурацию, измеренные значения, выявленные недостатки и предпринятые корректирующие действия.
Состояние фильтра Для определения уровня нагрузки используйте мониторинг перепада давления или другой объективный индикатор. Значительное падение давления может уменьшить поток воздуха и увеличить потребление энергии. Предупреждение
Никогда не чистите и не заменяйте загрязненные фильтры, не оценив предварительно риски воздействия, возгорания и обращения с отходами.
Сохраняйте записи о типе фильтра, дате установки, показаниях перепада давления, дате замены и способе утилизации.
Меры предосторожности при пожаре и взрыве Оцените наличие искр, горячих частиц, горючей пыли, алюминия или других реактивных металлов, а также возможность тления в воздуховодах или фильтрах. Высокий приоритет
Принимайте соответствующие меры по искробезопасности, разделению помещений и противопожарной защите там, где это указано в оценке рисков.
Документируйте интервалы очистки, осмотр воздуховодов и фильтров, меры контроля за проведением огневых работ и порядок действий в чрезвычайных ситуациях.
Электромеханическая безопасность Проверьте защитное заземление, защитные кожухи двигателей, вращающиеся компоненты, люки доступа, гибкие соединения, крепление вентилятора и аварийное отключение. Обязательная проверка
Перед началом эксплуатации все защитные ограждения и люки доступа должны быть правильно установлены.
Вести учет проверок и испытаний в соответствии с применимыми требованиями к электрооборудованию и механизмам на рабочем месте.
Контроль воздействия на работников При сохранении остаточного риска сочетайте местную вытяжную вентиляцию с соответствующими сварочными процедурами, правильным расположением сварщика, обучением, ограниченным доступом и надлежащей защитой органов дыхания. Измерения уровня воздействия должны основываться на оценке рисков и проводиться компетентным персоналом с использованием признанных методов. Проанализируйте результаты после внесения изменений в технологический процесс, использования новых материалов, модификации системы вентиляции или рассмотрения жалоб, связанных с охраной труда и техникой безопасности.
Соответствие нормативным и техническим требованиям Запросите документацию, подтверждающую, что система спроектирована, установлена ​​и протестирована для предполагаемого технологического процесса и условий эксплуатации. В зависимости от юрисдикции, следует ознакомиться с применимыми требованиями к местной вытяжной вентиляции, безопасности оборудования, электробезопасности, воздействию вредных факторов на рабочем месте и обращению с отходами. В качестве полезных источников информации можно использовать стандарты EN ISO 21904-1 и EN ISO 21904-2, касающиеся эффективности улавливания и отделения сварочных дымов, а также применимые национальные нормативные акты.
Приемка перед использованием в производстве. Перед началом серийного производства необходимо завершить документированную процедуру ввода в эксплуатацию. Проверьте поток воздуха в каждой точке отвода, показания давления, сигналы тревоги, блокировки, уровень шума, доступ оператора и совместимость с использованием защитного газа. Утверждайте систему только после устранения выявленных дефектов и предоставления работникам инструкций по эксплуатации.
Приведенные значения представляют собой практические диапазоны проектирования и критерии проверки, а не универсальные заданные значения. Окончательный расход воздуха, фильтрация и меры безопасности должны определяться компетентным специалистом по вентиляции с учетом процесса сварки, расходных материалов, материалов, геометрии заготовки, времени работы и применимых местных правил.
Основной принцип выбора: улавливание сварочных дымов в источнике, проверка работоспособности в реальных условиях эксплуатации, контроль за загрузкой фильтра и ведение документированной документации по проверкам и корректирующим действиям.